在布质砂轮与抛光磨具制造领域,粘合剂的选型直接决定砂轮的耐用度、切削力与成品表面质量。过去二十年,骨胶与泡花碱(水玻璃)长期占据主导地位,但两者在固化能耗、耐水性和粘接强度上的局限日益突出。近年来,布质砂轮粘合剂中的冷胶体系逐步成熟,正在替代传统方案。本文从技术原理与工艺适配两个维度做一次务实对比。
一、骨胶与泡花碱的工艺瓶颈
骨胶属于动物蛋白胶,需要加热熔化后在70℃以上涂布,能耗高且批次稳定性受原料来源影响大。泡花碱虽成本低,但固化后脆性明显,在高速抛光时容易因振动导致磨料脱落。两者共同的短板是耐水性差——湿式抛光环境下,砂轮寿命往往骤降30%以上。
- 骨胶:热涂工艺,固化慢,易吸潮返粘
- 泡花碱:碱性体系,对棕刚玉、白刚玉润湿性一般,脆性大
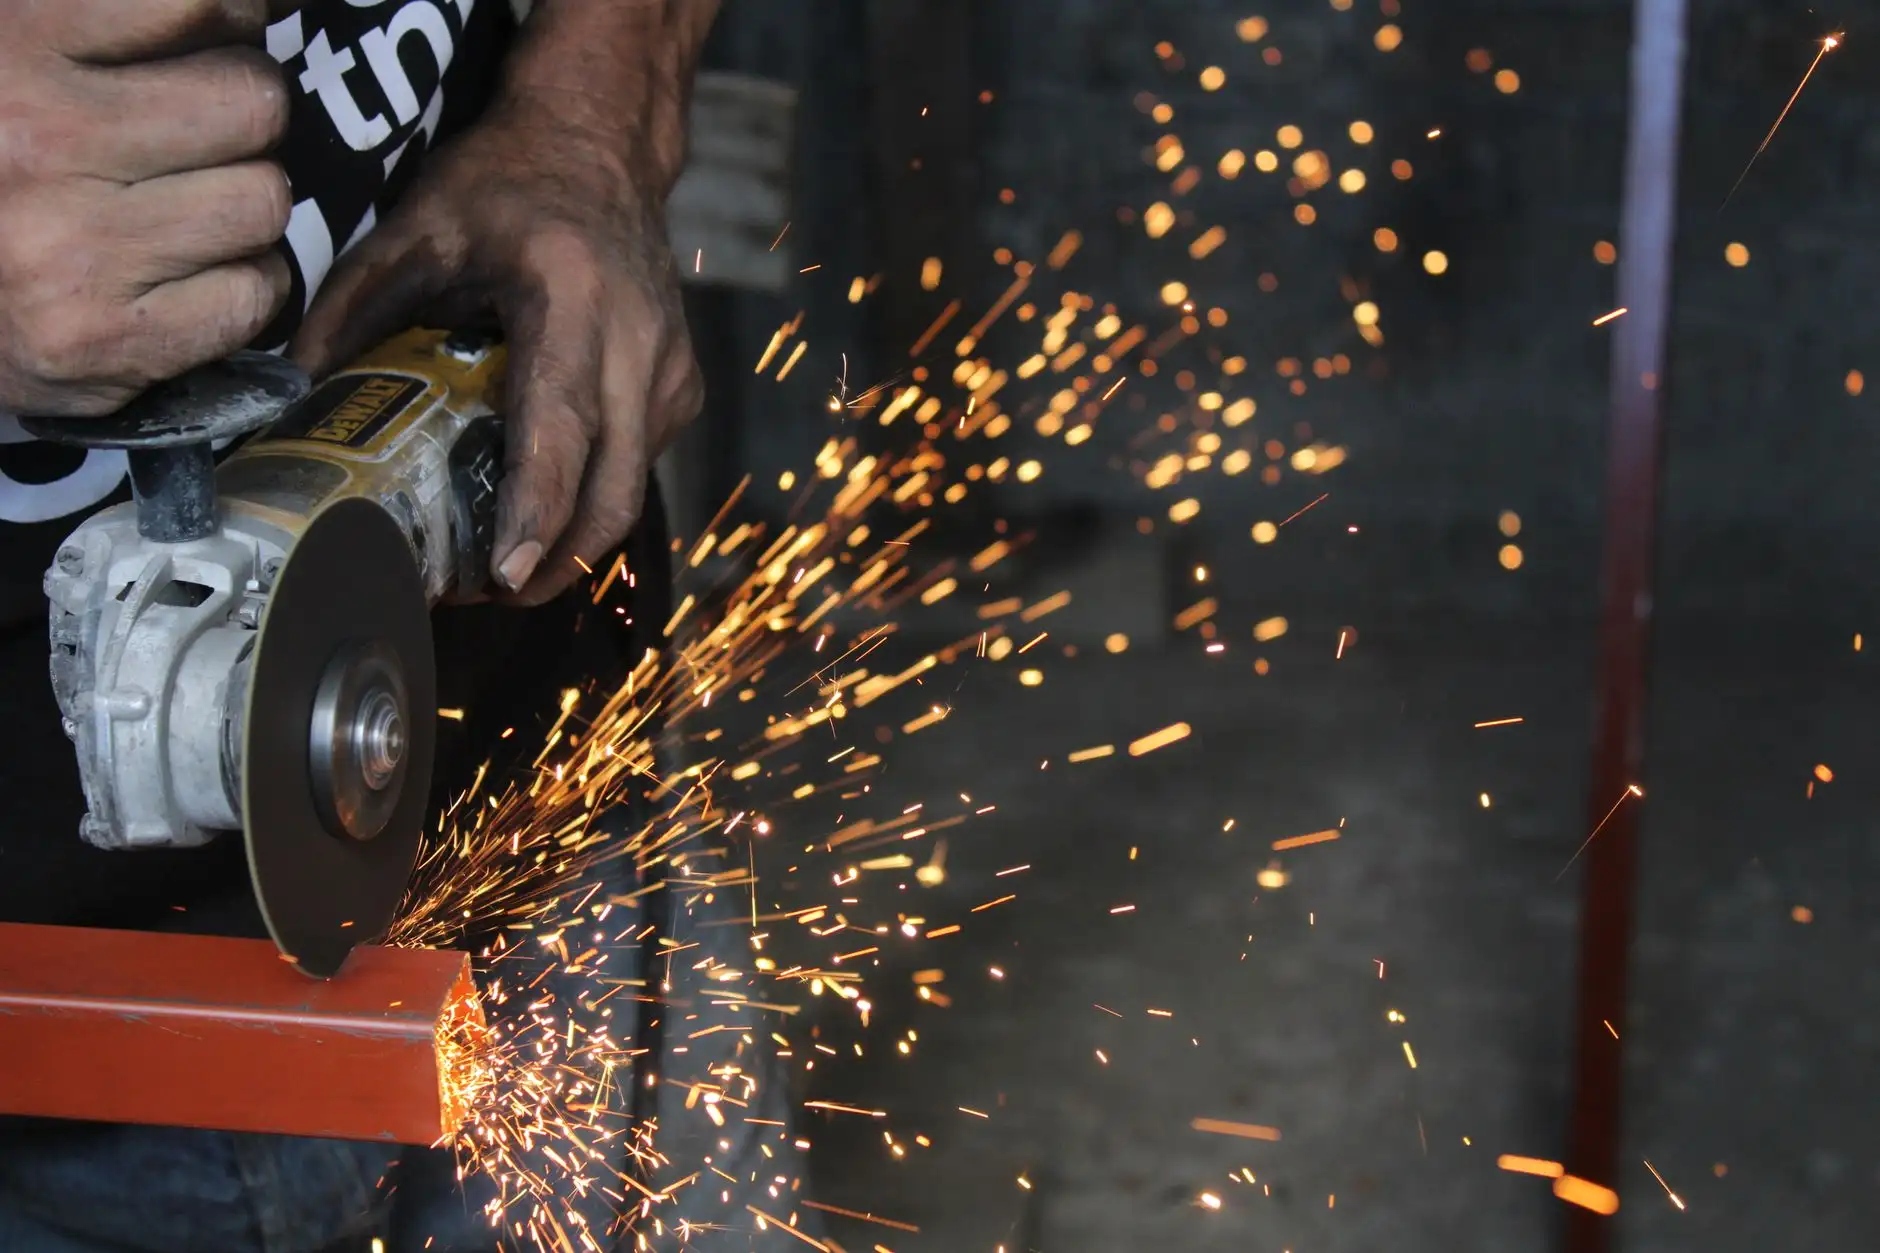
二、冷胶体系的技术优势
冷胶(金属抛光冷胶)以改性树脂乳液为核心,室温或低温烘干即可交联固化。其分子链上引入极性基团,对金刚砂磨料、黑刚玉及麻轮布轮纤维均有良好的亲和力。实测数据表明,采用冷胶的布砂轮粘砂胶水体系,剥离强度比骨胶提升约40%,耐水时间从2小时延长至8小时以上。
另一关键点是工艺窗口宽。冷胶可适配辊涂、喷涂、浸渍多种上胶方式,无需熔胶锅,车间温度15-35℃均可操作,特别适合中小批量、多品种的布质砂轮粘合剂生产线。
三、工艺适配的实操要点
替代不是简单换胶。从骨胶切换到冷胶,需注意三点:一是布基预处理要彻底去油,否则界面粘接会大打折扣;二是烘干曲线建议分段升温,先低温排湿再中温交联,避免起泡;三是抛光膏的配伍性要重新验证,部分含蜡抛光膏与冷胶体系存在迁移风险。
以我司服务的一家河北磨具厂为例,其生产麻轮布轮抛光轮,原用泡花碱粘接白刚玉,废品率约8%。改用金属抛光冷胶后,废品率降至2.5%,且单只砂轮使用寿命延长近一倍,综合成本反而下降。
布质砂轮粘合剂的冷胶化是行业趋势,但选型要结合磨料种类、布基材质与抛光工况综合判断。天津万起帅先工贸有限公司持续在代替骨胶、代替泡花碱方向提供适配方案,欢迎来样测试。