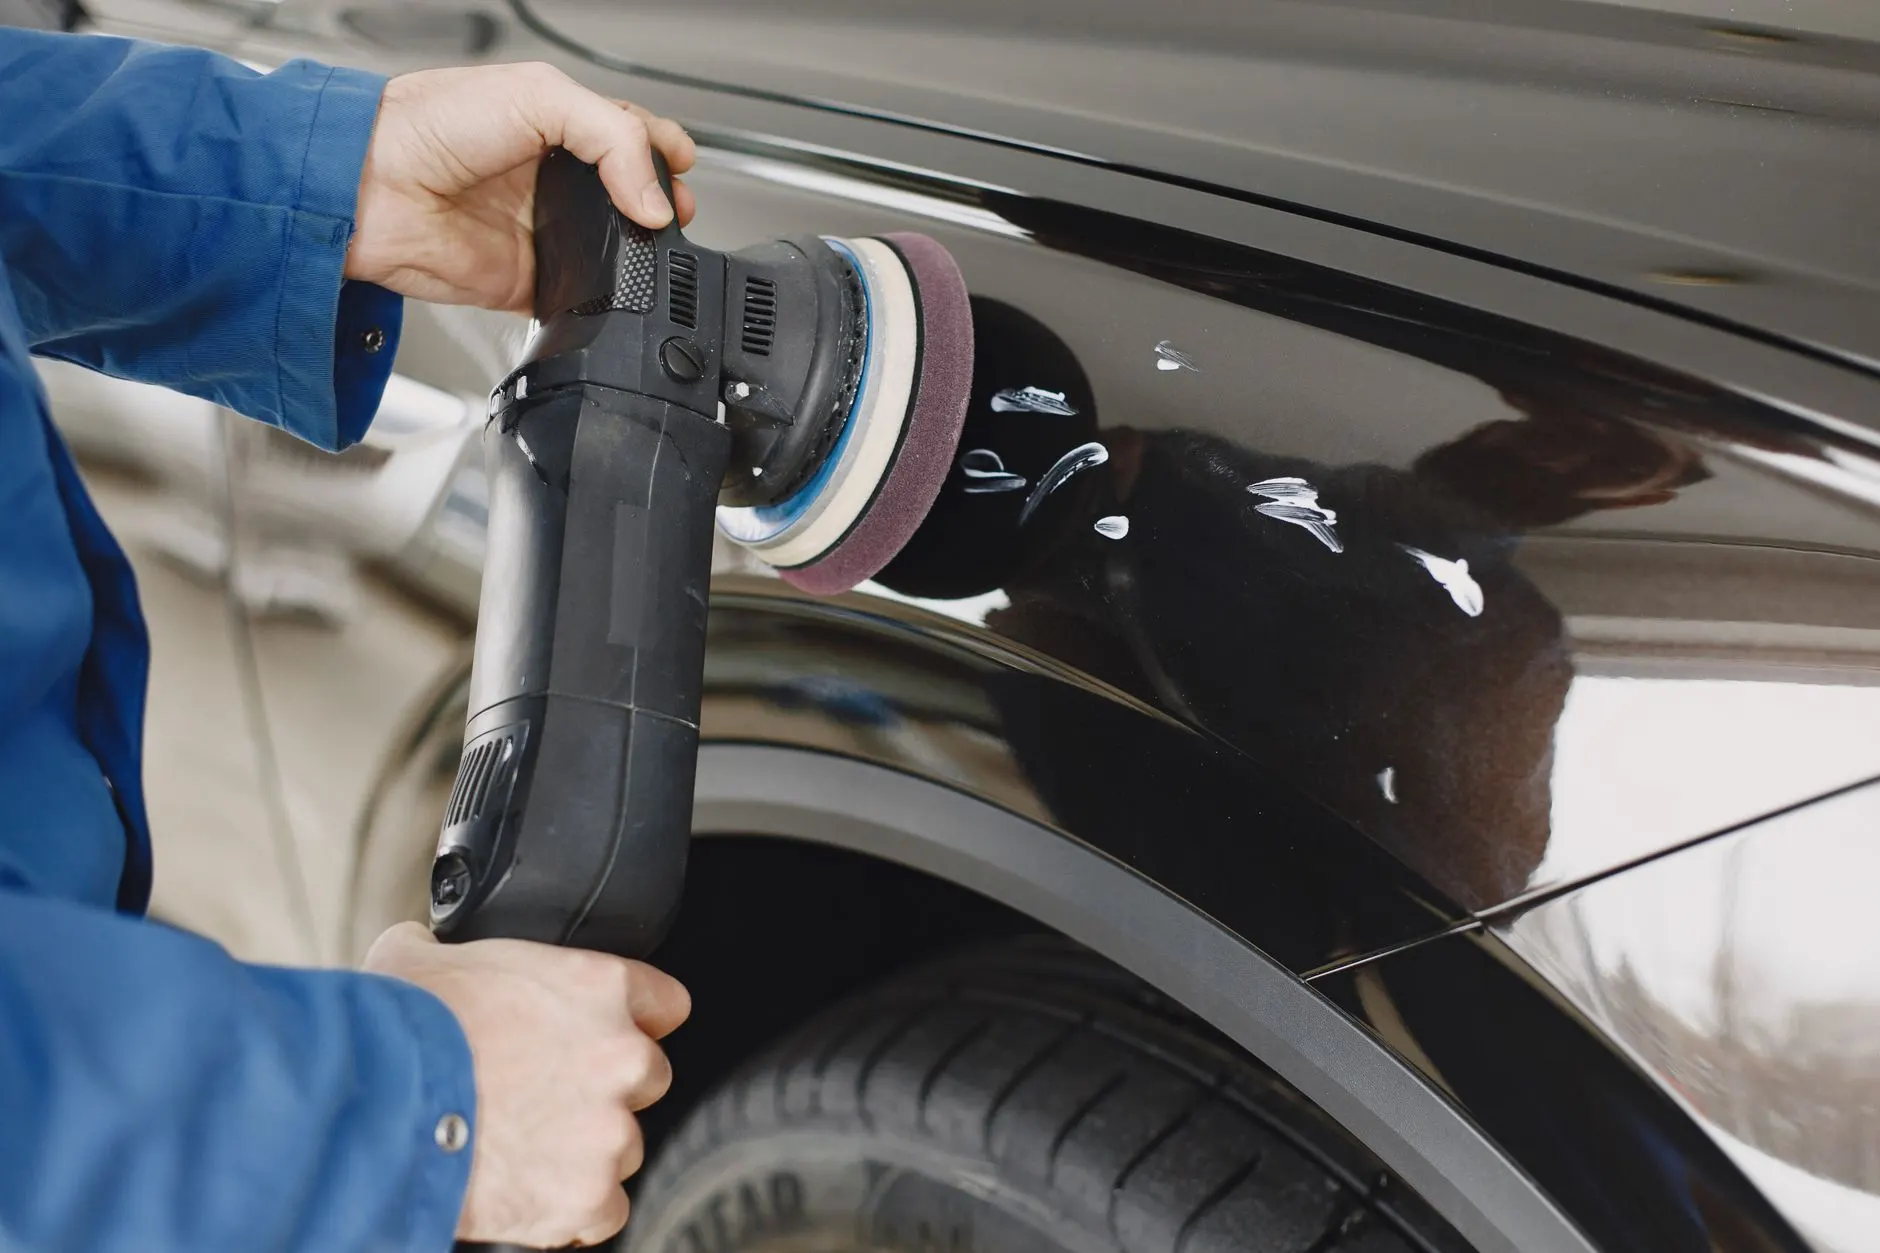
在不锈钢抛光车间里,布砂轮掉砂、麻轮布轮发热发软、抛光后工件表面出现"花斑",这些问题十有八九出在粘合剂选型和磨料配比上。传统的骨胶与泡花碱虽然成本低,但固化慢、耐温差、粉尘大,已经越来越难满足连续化生产的要求。冷胶方案的出现,给布质砂轮粘合剂体系提供了一个更稳定的替代路径。
冷胶粘合的基本原理
冷胶,即金属抛光冷胶,是一类无需加热熔融、在常温或低温烘干条件下即可完成固化的树脂型粘合剂。它的固化机理是溶剂挥发后树脂交联成膜,将金刚砂磨料牢固嵌合在布基表面。相比骨胶需要60℃以上熔融浸渍,冷胶操作窗口更宽,且固化后胶膜具有一定弹性,能缓冲抛光过程中的冲击力,减少磨料整片脱落。
值得注意的是,冷胶对布基的浸润性直接影响粘接强度。麻轮布轮表面纤维粗糙,若胶液粘度过高,只能停留在纤维表层,磨料嵌入深度不足,抛光几百转后就开始掉砂。
布砂轮粘砂胶水选型要点
选布砂轮粘砂胶水,核心看三个指标:耐温性、柔韧性和固化速度。不同抛光工序对这三者的要求并不一致。
- 粗抛工序:转速高、压力大,胶膜需要较高的硬度和耐热性,建议选用高交联密度的冷胶体系,搭配棕刚玉或黑刚玉。
- 中抛工序:兼顾切削力与表面均匀性,可选用中等柔韧性的金属抛光冷胶,磨料以白刚玉为主。
- 精抛工序:对胶膜弹性要求更高,需配合抛光膏使用,胶层不宜过厚,避免影响光泽度。
实际选型时,还要考虑车间温湿度。南方梅雨季湿度大,冷胶表干时间会延长,需要适当调整固化剂比例或增加烘干时间。
磨料配比与工艺参数
磨料配比不是简单的"胶多砂少"或"砂多胶少"。以布质砂轮粘合剂为例,常见的重量配比参考如下:
- 冷胶:磨料 = 1 : 2.5~3.5(粗抛取高值,精抛取低值)
- 磨料粒径:粗抛 36#~60#,中抛 80#~120#,精抛 150#~240#
- 胶层厚度:控制在0.3~0.6mm,过厚易开裂,过薄则把持力不足
混料时建议先将冷胶搅拌均匀,再分批次加入磨料,避免结团。涂覆后常温晾置15~20分钟,再进入40~50℃烘箱固化,可显著提升粘接强度。
冷胶与骨胶、泡花碱的数据对比
从实际使用反馈看,冷胶方案在多个维度上优于传统材料:
- 耐温性:冷胶固化后耐温可达120~150℃,骨胶约60~80℃,泡花碱虽耐温但脆性大
- 掉砂率:同等工况下,冷胶布砂轮掉砂率比骨胶低约30%~40%
- 环保性:冷胶无刺激性氨味,泡花碱粉尘对操作人员呼吸道刺激明显
- 储存稳定性:冷胶成品砂轮存放6个月性能衰减小于10%,骨胶砂轮易吸潮发霉
这也是越来越多厂家选择代替骨胶、代替泡花碱的原因。当然,冷胶的原料成本略高,但综合良品率和人工成本,整体账是划算的。
布砂轮粘砂胶水的选型没有万能公式,关键是把胶的固化特性、磨料粒度和抛光工序匹配起来。建议先小批量试制,记录掉砂情况和表面粗糙度变化,再逐步固化工艺参数。天津万起帅先工贸有限公司长期供应布质砂轮粘合剂、金属抛光冷胶及各类刚玉磨料,可根据客户工况提供配比建议。