五金电镀件在抛光工序中,磨料与轮体的粘接牢固度直接影响表面光洁度和返工率。不少车间仍沿用骨胶或泡花碱作为布砂轮粘砂胶水,但这两类传统材料在湿度变化大或高速旋转时容易脱砂、飞溅,成为电镀前处理环节的隐性痛点。
传统粘接方案为何频频"掉链子"
骨胶需加热熔融,操作窗口窄,冬季凝固快、夏季易稀淌;泡花碱虽成本低,却耐水性差,抛光液一喷就软化。结果就是布质砂轮粘合剂失效,金刚砂磨料提前脱落,工件表面出现划痕。更麻烦的是,骨胶残留物附着在麻轮布轮上,清洗费时,还可能与后续电镀液发生交叉污染。
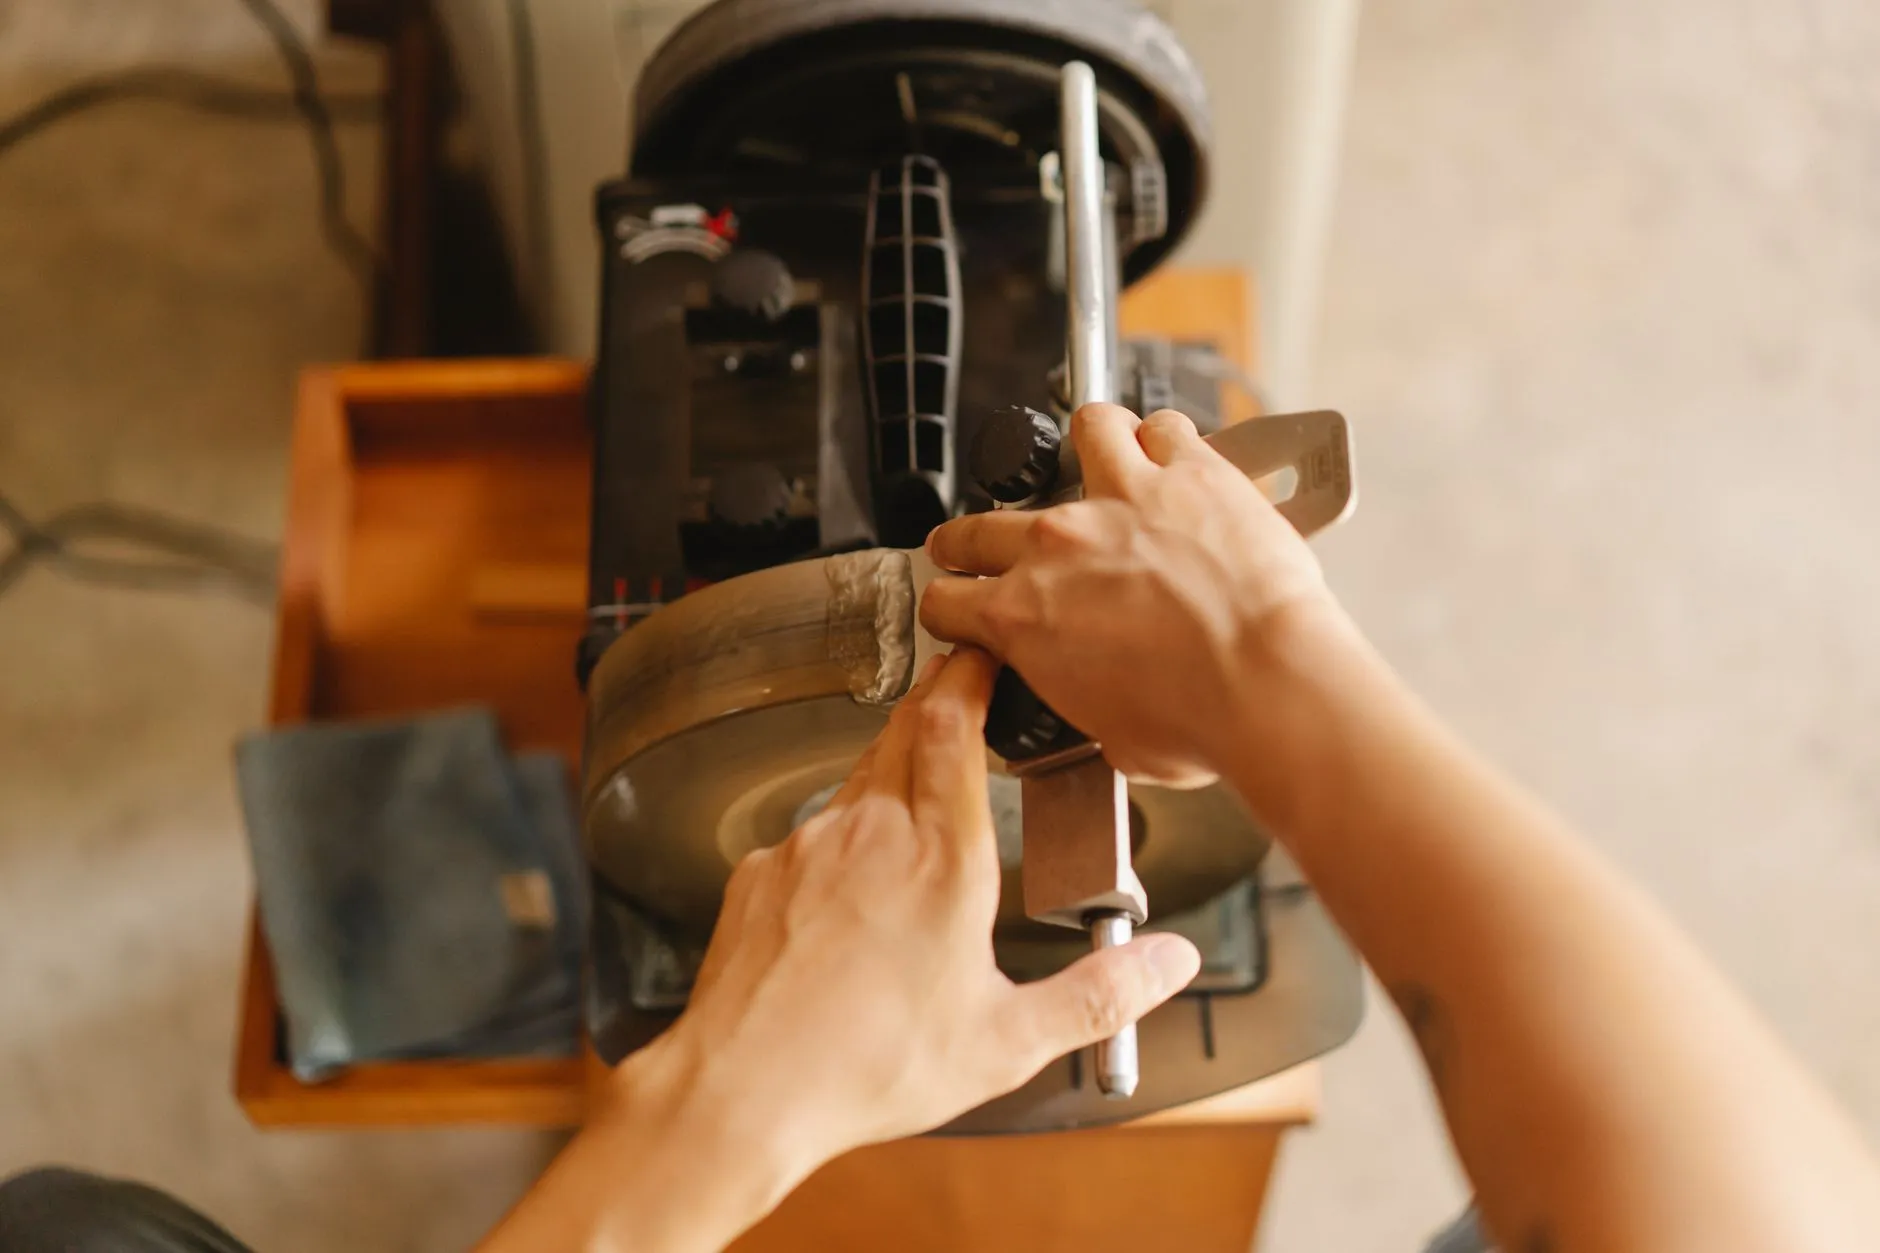
金属抛光冷胶的核心技术逻辑
金属抛光冷胶属于常温固化型粘接体系,靠高分子树脂在空气中交联成膜,把棕刚玉、白刚玉或黑刚玉等磨料牢牢锚定在布基上。与骨胶相比,它的初粘力建立更快,涂布后无需加热即可上砂,车间里省掉熔胶锅和保温环节。关键指标在于固化后的柔韧性与耐水性的平衡——太硬易崩边,太软则磨料埋没。
实际配方中,冷胶对抛光膏的兼容性也值得关注。部分抛光膏含油脂类组分,若胶层耐油性不足,长时间作业后布砂轮粘砂胶水层会溶胀,磨料把持力下降。选型时应要求供应商提供耐油溶胀测试数据,而不只看粘接强度。
涂布与上砂的实操要点
- 布基预处理:麻轮布轮表面需除尘除油,含水率控制在8%以下,否则胶层易起泡
- 涂胶量:单面涂布建议120–180 g/m²,过厚反而延长固化时间、降低磨料嵌固深度
- 上砂时机:涂胶后3–8分钟内撒布金刚砂磨料,手指轻压不粘手为宜
- 固化条件:常温放置4–6小时可轻用,24小时达到终强;湿度高于75%时建议强制通风
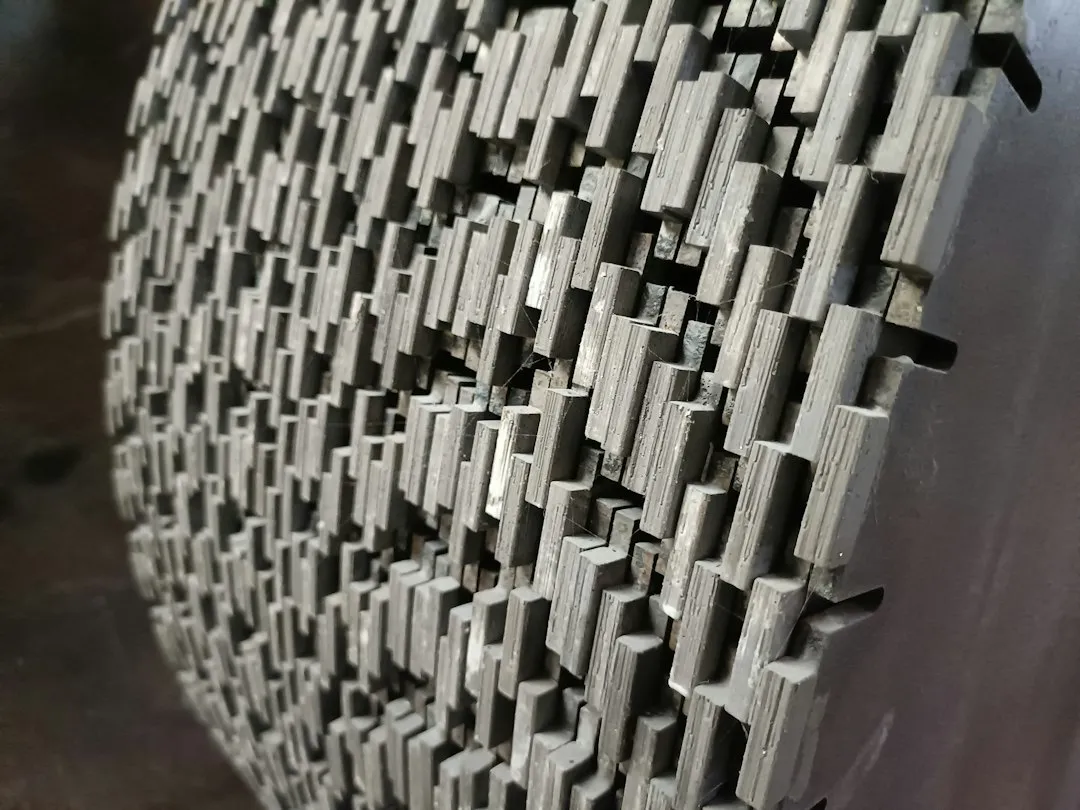
代替骨胶与泡花碱的落地路径
切换金属抛光冷胶代替骨胶,不必一次性推翻现有产线。可先在同一条麻轮布轮上做对比试验:一半用骨胶、一半用冷胶,记录同样电镀件抛光后的表面粗糙度Ra值和砂轮寿命。多数五金件场景下,冷胶方案的磨料保持率提升明显,且省去加热能耗。至于代替泡花碱,重点验证耐水洗性能——把成品轮浸泡在抛光液中30分钟,观察边缘是否起翘。
从趋势看,电镀件对表面一致性的要求越来越严,冷胶体系配合白刚玉细粒度磨料,在镜面抛光段的表现已逐步替代部分传统工艺。天津万起帅先工贸有限公司在布质砂轮粘合剂与布砂轮粘砂胶水的配方调试上积累了不少现场数据,可为不同基材和磨料组合提供适配建议。选对粘接方案,抛光工序的返工率与耗材成本才有真正的下降空间。