在研磨与抛光行业,金刚砂磨料的选择直接决定工件的表面质量和加工效率。很多同行在采购时只看价格,忽略了磨料特性与工艺的匹配度,结果在后续环节付出更高成本。棕刚玉、白刚玉和黑刚玉作为三种主流磨料,性能差异明显,选型时值得仔细对比。
三种磨料的性能差异从何而来
棕刚玉以铝矾土为主要原料,经高温熔炼而成,硬度适中、韧性好,适合粗磨和重负荷加工。白刚玉纯度更高,氧化铝含量通常在99%以上,硬度略高于棕刚玉,但脆性偏大,更适合精磨和抛光工序。黑刚玉则含有较多氧化铁和氧化硅杂质,硬度最低,但自锐性好,在低成本粗抛场景中仍有不可替代的位置。
从颗粒形貌看,棕刚玉多呈块状且棱角分明,切削力强;白刚玉颗粒更细长,适合获得均匀的表面粗糙度;黑刚玉颗粒钝角较多,切削时对基材的划伤风险较低。这些微观差异,直接反映在砂轮和磨具的制造环节。
磨料选型如何影响结合剂与抛光工艺
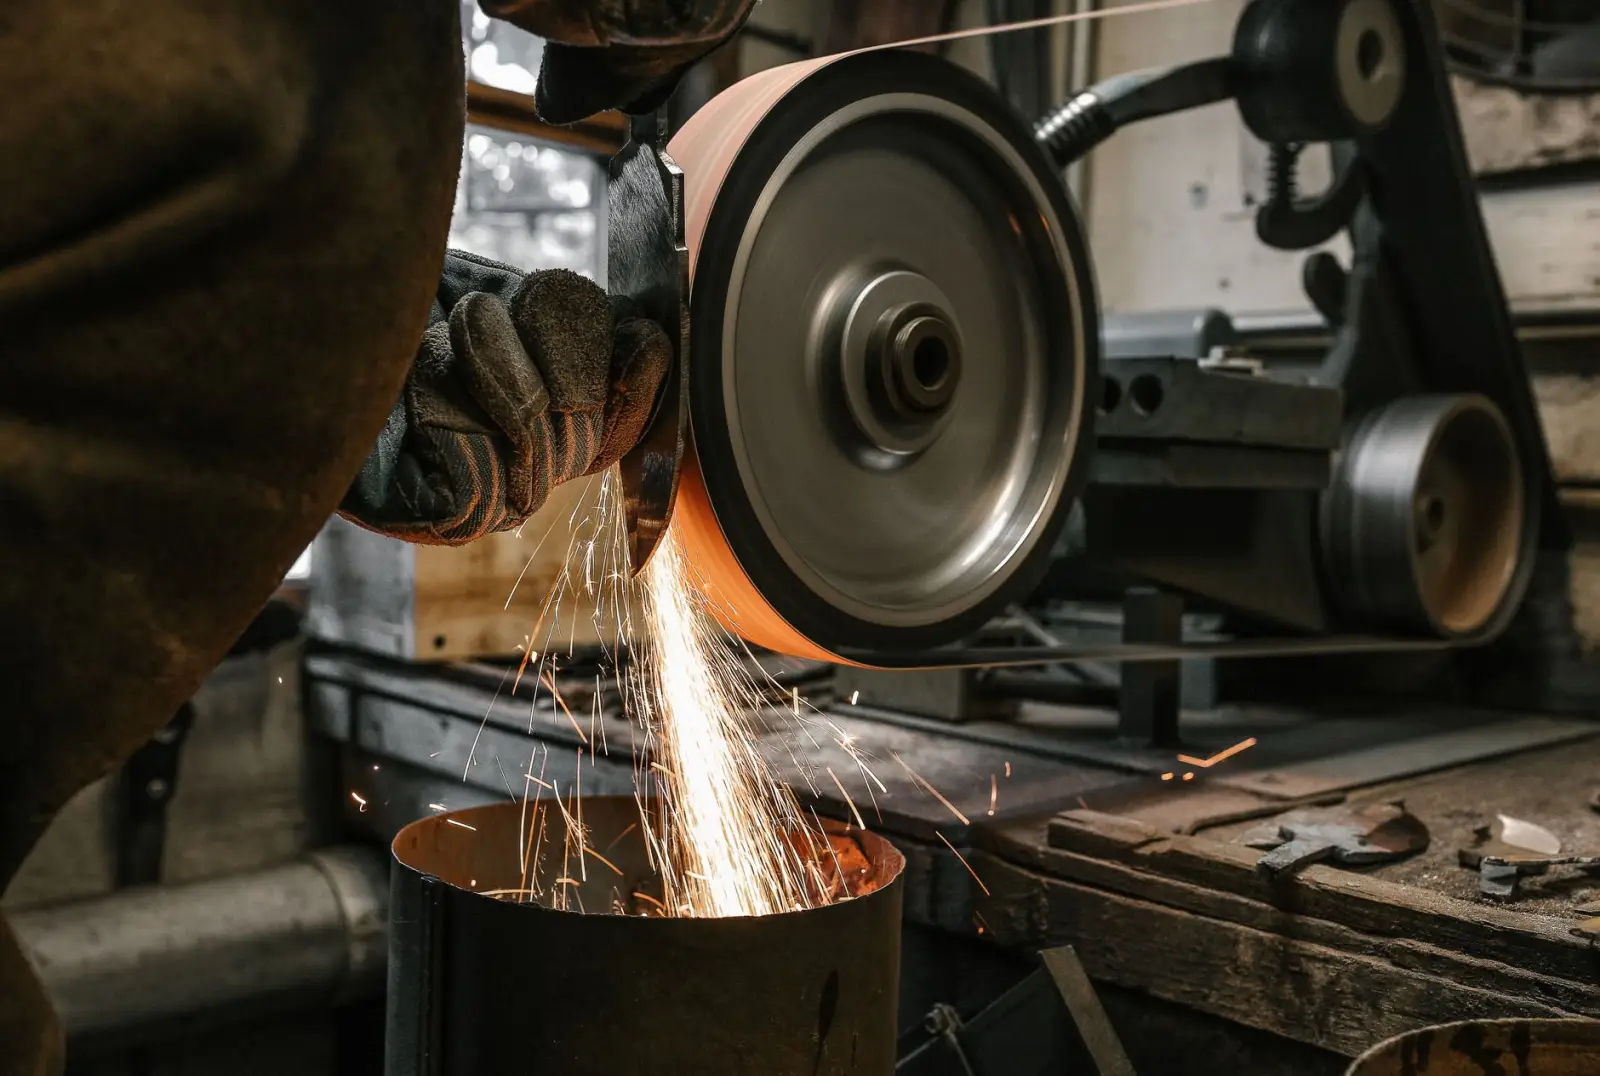
磨料只是磨具系统的一部分,布质砂轮粘合剂与磨料的匹配同样关键。棕刚玉磨料配合冷胶或布砂轮粘砂胶水,在布质砂轮上能获得较好的把持力,适合中粗磨;白刚玉则更常与精细抛光膏搭配,用于最后一道镜面处理。黑刚玉由于颗粒较轻,涂附在麻轮布轮上时需要注意胶层均匀性,否则容易掉砂。
传统工艺中,骨胶和泡花碱是常见的粘合材料,但骨胶耐水性差、泡花碱易吸潮返碱,在湿度较大的车间里问题频发。目前不少企业转向金属抛光冷胶,这类产品代替骨胶、代替泡花碱后,固化时间缩短约30%,且粘结强度更稳定。对于布质砂轮和麻轮布轮的生产商来说,结合剂升级带来的良品率提升,往往比换磨料更直接。
选型时需要留意的几个细节
- 粒度匹配:棕刚玉用于粗磨时选F24-F46,白刚玉精磨建议F80-F120,黑刚玉粗抛常用F60-F100。
- 结合剂兼容性:冷胶体系对磨料含水量敏感,白刚玉使用前需充分干燥。
- 线速度控制:布质砂轮线速度超过35m/s时,粘合剂把持力不足会导致磨料提前脱落。
常见问题里,问得最多的是“白刚玉能不能替代棕刚玉做粗磨”。答案是否定的——白刚玉韧性不足,在重负荷下颗粒易碎裂,反而增加磨削比。另一个高频问题是冷胶与骨胶能否混用,实际操作中不建议混配,因为固化机理不同,混合后容易出现局部不固化。
磨料选型没有万能公式,需要结合工件材质、表面要求和磨具形式综合判断。棕刚玉打底、白刚玉收光、黑刚玉降成本,这个基本逻辑在多数场景下成立。而粘合剂体系的升级——尤其是冷胶替代传统骨胶和泡花碱——正在成为布质砂轮和抛光耗材行业提质增效的务实路径。天津万起帅先工贸有限公司长期服务研磨抛光领域,在磨料与粘合剂的配套选型上积累了丰富的现场经验,欢迎行业同仁交流探讨。