在不锈钢制品与电镀件的表面处理工序中,抛光质量直接影响成品的外观等级与耐蚀表现。不少车间在换用金属抛光冷胶替代传统骨胶或泡花碱后,发现麻轮布轮的粘砂牢固度和工件光洁度出现了明显波动。问题往往不在胶本身,而在于对冷胶体系与磨料、基材之间匹配关系的理解不够到位。天津万起帅先工贸有限公司在长期服务五金抛光客户的过程中,积累了一些值得分享的工艺要点。
冷胶体系为何成为替代趋势
传统骨胶需要加热熬制,气味重、批次稳定性差,夏季还容易返潮脱砂;泡花碱则存在碱性残留腐蚀电镀层的风险。金属抛光冷胶以高分子树脂为基体,常温或低温条件下即可涂覆,布质砂轮粘合剂的粘结强度可通过配方调整适配不同硬度基材。对于不锈钢这种导热慢、易粘附的材质,冷胶固化后形成的柔性膜层能缓冲抛光压力,减少麻轮布轮的局部过热烧伤。
值得注意的是,冷胶并非"一胶通吃"。电镀件表面为镍层或铬层时,胶层附着力需与镀层结合力匹配,否则会出现整片磨料剥落。这也是布砂轮粘砂胶水在选型时要区分"不锈钢专用"与"电镀件专用"的原因。
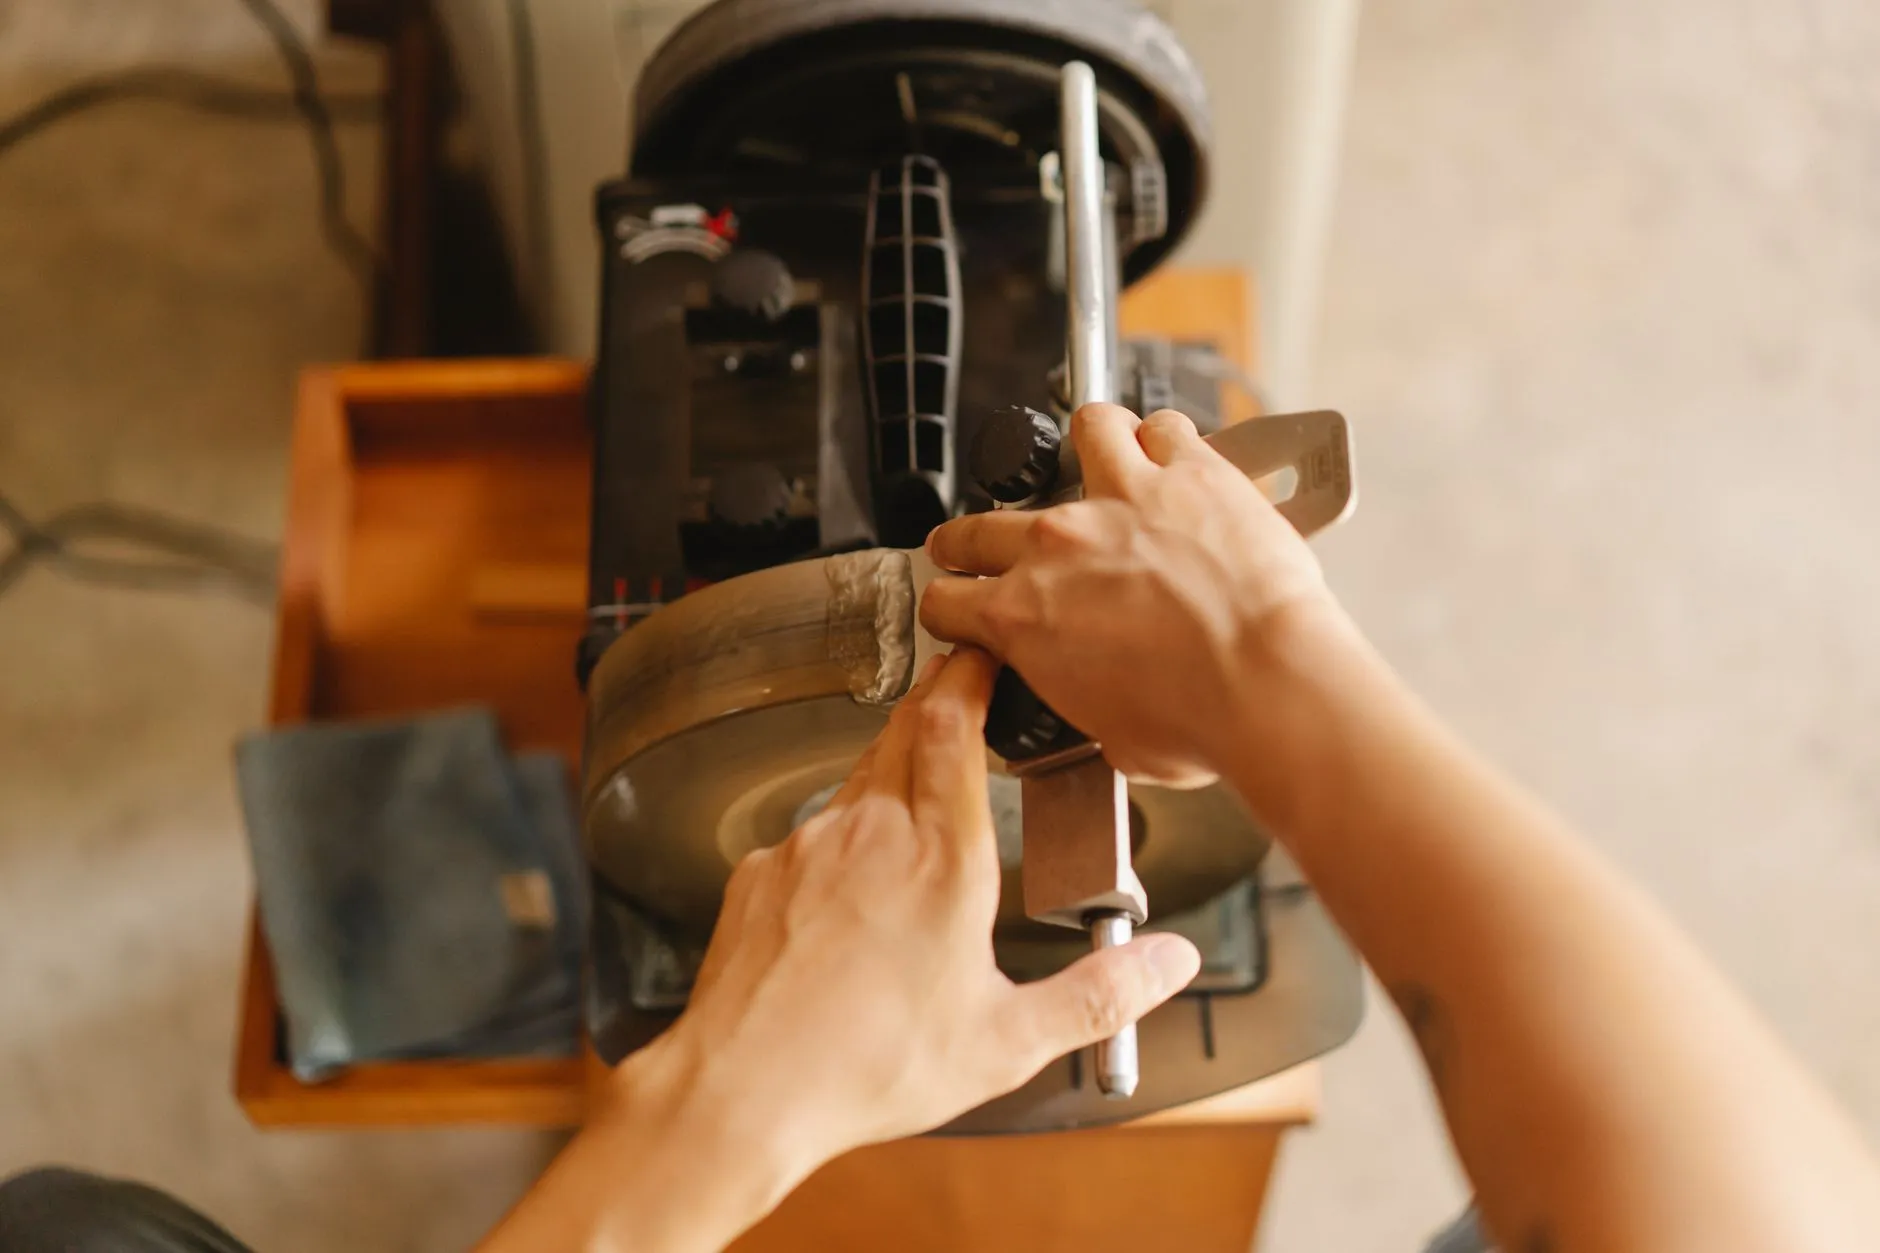
磨料与胶层的匹配逻辑
金刚砂磨料在冷胶中的嵌入深度,取决于磨料粒径与胶液黏度的比值。粗抛阶段常用棕刚玉,粒度在60#–120#之间,胶液黏度控制在涂-4杯25–35秒为宜;中抛和精抛则转向白刚玉或黑刚玉,粒度细化到180#–320#,此时胶层要适当减薄,避免磨料被胶膜"包死"而失去切削力。
- 棕刚玉:韧性好、成本低,适合不锈钢粗抛去毛刺
- 白刚玉:硬度高、自锐性好,电镀件中抛不易划伤镀层
- 黑刚玉:切削力适中,配合抛光膏用于精抛收光
麻轮布轮的纤维密度也影响上胶量。密织布轮吸胶少,需提高胶液固含量;疏松麻轮则要防止胶液渗透过深导致轮体发硬。实践中建议先做小样粘砂测试,观察磨料分布均匀度再批量涂覆。
工艺控制中的几个关键点
冷胶涂覆后的干燥环节常被忽视。环境温度低于15℃时,固化时间需延长至4–6小时,强行升温烘干反而会让胶层表面结皮、内部溶剂残留,抛光时出现"打滑"现象。电镀件抛光前还应确认镀层是否完全干燥,含水汽的镀层会削弱金属抛光冷胶的界面附着力。
抛光膏的选用同样要与磨料粒度衔接。粗抛后残留的棕刚玉颗粒若未清洗干净,精抛时会在不锈钢表面留下细微划痕,此时换用白刚玉砂轮配合细粒度抛光膏才能有效消除。建议在工序间增加一道清水冲洗,避免交叉污染。
从行业趋势看,代替骨胶和代替泡花碱的冷胶方案正在向低气味、快固化方向迭代。万起帅先工贸提醒用户:冷胶的粘砂寿命与基材清洁度、涂胶厚度、环境湿度三者高度相关,建立每批次的粘砂记录表,比频繁更换胶种更能稳定抛光良率。